ORIGINAL DESIGN
板と受け木で組む、小さな卓上ラックの設計
幅360×奥行160×高さ300mm。5枚の板と6本の受け木がどこでつながるかを、3D・部品図・孔位置・組立順から理解する当サイトのオリジナル設計ガイドです。
全体の形と3D
幅360 × 奥行160 × 高さ300mm。板厚15mm、棚板330×145mm。下段中央の空き高さ120mm、側部受け木の下100mm、受け木の間の連続幅290mm。上段に天板はありません。
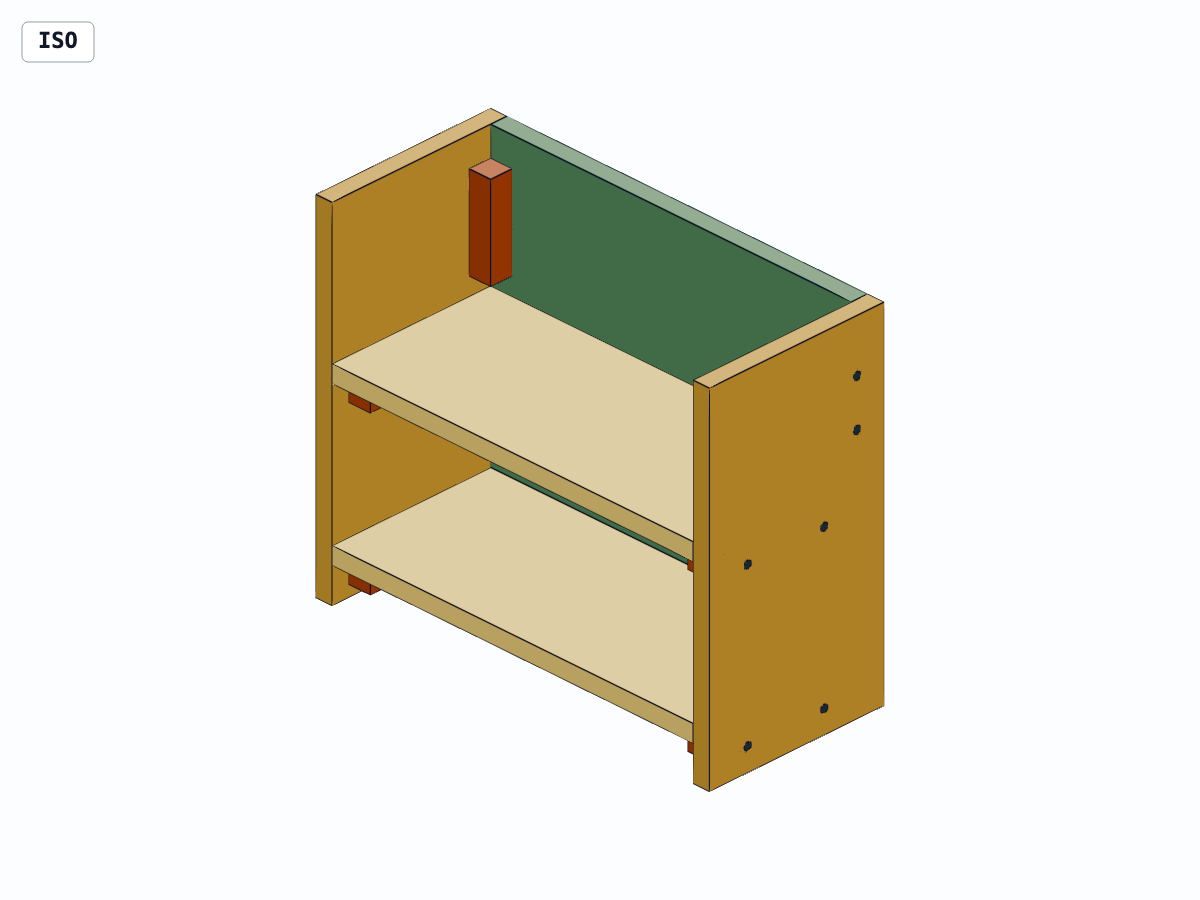
3Dは操作するまで読み込まれません。
この形にした理由と、使える空間
側板A/Bが全体の高さを決め、棚板C/Dが小物を置く面、背板Eが背面を構成します。棚板を15mm合板の木口へ直接ねじ留めする方法ではなく、20mm角の受け木Fで下から支え、面に向かってねじを入れる構成を選びました。部品は増えますが、接触面とねじの向きを図で確認しやすくなります。
下段中央はC上面45mmからD下面165mmまで120mm。F3/F4の下は100mmで、その間の幅は290mmです。上段は上に開いていますが、G1/G2が後ろの隅を占めます。物が入ることと、指をかけて取り出せることを分けて確認します。
分解して、板と受け木の役目を見る
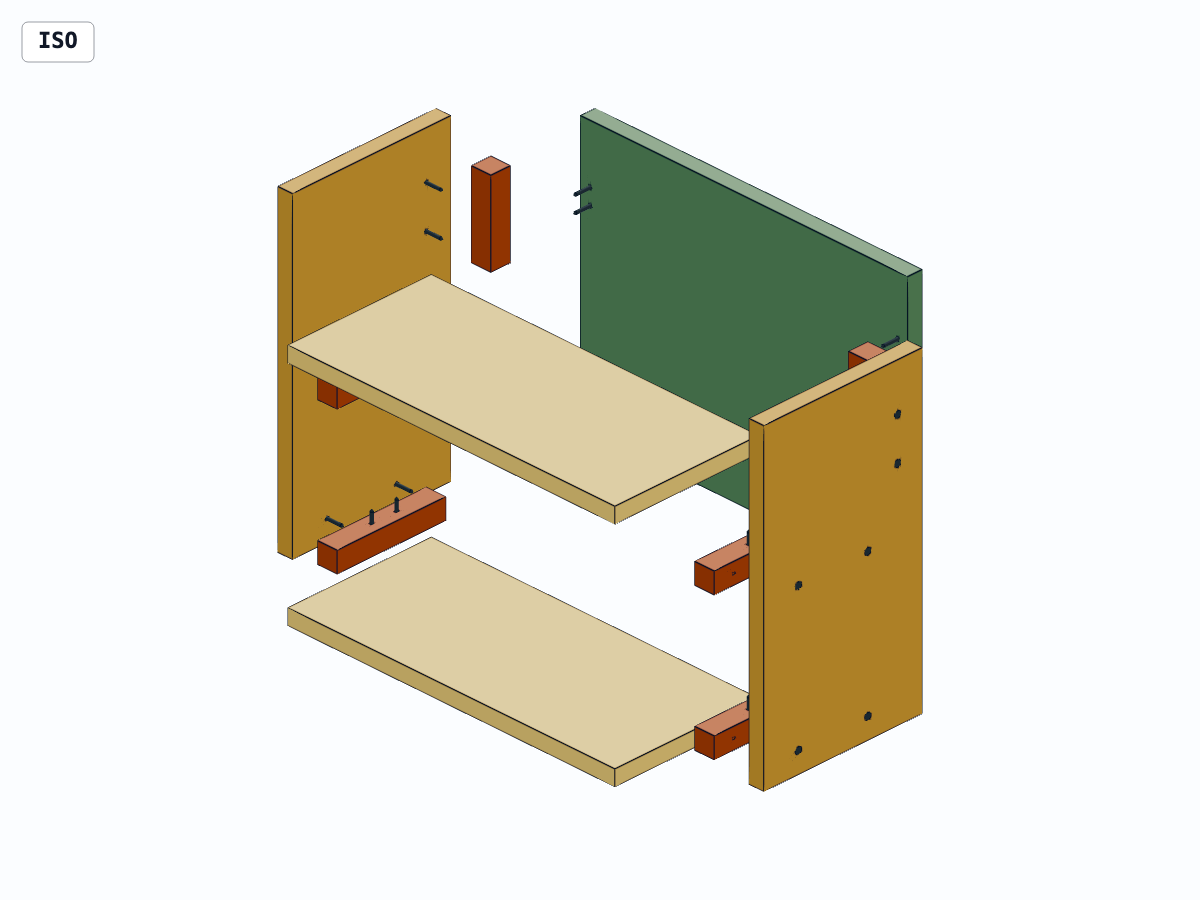
F1/F2が下段左右、F3/F4が上段左右、G1/G2が背板の左右です。背板は側板の間へ入り、棚板奥行145mmの後ろに厚15mmの背板を置くため、全体奥行は160mmになります。背板の下辺は下棚上面に接します。
完成寸法と、購入する材料の長さを分ける
下のBOMは加工後の寸法です。合板は無塗装・乾いた室内用で平らなもの、角材は実寸20mm角のかんな仕上げ松材を想定します。合板は単板を重ねた材料で、樹種や等級、実厚や表面の状態は個々の製品で確認します。型番を一つ指定すれば設計条件が全て満たされるという扱いにはしていません。
この説明の根拠:[2]
合板の部材面積は300×160×2+330×145×2+330×255=275,850mm²。角材の完成長は110×4+80×2=600mmです。どちらも鋸の切りしろ、端を整える分、材料の傷、試加工用端材を含まない数字です。これを購入量へ直接置き換えず、切断配置と余裕を別に確保します。
ねじは24本が完成品用。仕様例81215のCP包装は約82本入で、24本と入数82を混同しません。同じ端材で試す分は別に用意します。この設計では木工用接着剤やL字金具を追加購入する必要はありません。
この説明の根拠:[1]
切り出し表と用意する道具
| 部材 | 完成寸法・仕様 | 数量 |
|---|---|---|
| A/B 左右側板 | 高さ300×奥行160×厚15mm/無塗装の室内用合板 | 2枚 |
| C/D 下・上棚板 | 幅330×奥行145×厚15mm/同じ合板 | 2枚 |
| E 背板 | 幅330×高さ255×厚15mm/同じ合板 | 1枚 |
| F1〜F4 棚板受け木 | 20×20×長さ110mm/かんな仕上げ松角材、木目は長さ方向 | 4本 |
| G1/G2 背板受け木 | 20×20×長さ80mm/同じ角材、木目は長さ方向 | 2本 |
| S01〜S24 皿木ねじ | 径3.1×長さ32mm、頭径6.2、十字#2/仕様例:ダイドーハント81215、鉄・ユニクロ | 24本+同じ材での試し加工分 |
加工と組立に使う道具
- コンベックス・直尺・鉛筆・スコヤ:基準辺と直角、位置を記す
- ノギス等:実際の板厚15mm・角材20mm角を確認
- 材料に合うのこぎりと安定した作業台。カット済み材を用意する方法もある
- 電動ドリル、木工用φ3.5mm・φ2.2mmの刃、適合する皿取り工具
- 深さを管理できるストッパー等。先端を含む実到達深さを端材で確認
- #2手動プラスドライバー:最後の締め付けを管理
- クランプ・当て木・捨て板、研磨用品、保護めがね。切削粉への保護は工具と材料の説明に従う
取付位置:完成時の面を基準にする
| 部材 | 位置・向き | 合わせる面 |
|---|---|---|
| C 下棚板 | 下面30/上面45 | 左右端をA/B内面、前端をA/B前端へ |
| D 上棚板 | 下面165/上面180 | 同上 |
| F1/F2 | 下端10/上端30、前から15〜125 | Cの左右端に外側面をそろえ、C下面へ |
| F3/F4 | 下端145/上端165、前から15〜125 | Dの左右端に外側面をそろえ、D下面へ |
| G1/G2 | 下端195/上端275、前から125〜145 | 側板内面に接し、後面をE前面へ |
| E 背板 | 下端45/上端300、前から145〜160 | 背面を側板後端へ、下辺をC上面へ |
Fは前端から15mm引いた位置にあり、長さ110mmなので棚板後端まで20mm残ります。Gは長さ80mmを縦に使います。FとGを入れ替えたり、前後を反転したりしないよう、孔あけ前に部品名を記します。
孔位置:通す材と、ねじ込む材を分ける
| 部材と面 | 基準と座標 | 孔数/ねじの相手 |
|---|---|---|
| A/B 外側面 | 前端から35・105 × 下端から20・155(各組合せ) | 各4孔→F/計8 |
| A/B 外側面 | 前端から135 × 下端から215・255 | 各2孔→G/計4 |
| F1〜F4 底面 | 各F前端から45・70、幅方向は中央10 | 各2孔→C/D/計8 |
| E 背面 | 左端から10・320 × E自身の下端から185・200 | 4孔→G |
| 受け側 | 面と孔中心の位置 | 深さの設計値 |
|---|---|---|
| F側面(A/Bと接する面) | F前端から20・90、F下端から10 | 17 |
| C/D裏面(F上面と接する面) | 棚板左端から10・320、棚板前端から60・85(各組合せ) | 12 |
| G側面(A/Bと接する面) | G前端から10、G下端から20・60 | 17 |
| G後面(E前面と接する面) | 幅中央10、G下端から35・50 | 17 |
通孔材を正しい位置へ仮固定して孔中心を相手へ写す場合も、部材を外して下穴深さを管理します。左右を同じ見た目で写すと前後が反転するため、A/Bの前端マークを先に確認します。組立前の部材で加工し、組立後の狭いすき間へ工具を無理に入れません。
径・深さ・皿取りを、端材で確かめる
| 項目 | 設計・試加工値 | 確認すること |
|---|---|---|
| 通孔 | φ3.5mm | ねじ込まずに通す側。頭は通さない |
| 受け材下穴 | φ2.2mmを試加工の起点 | 3.1×約70%≒2.17。材種・実物で試して割れ/空転/浮きがないか |
| 側板・背板から角材へ | 15を通り、相手に17入る | 20角の名目残り厚さ3。接合面からの深さで管理 |
| F底面から棚板へ | 20を通り、相手に12入る | 15厚の名目残り厚さ3。棚板表面へ出さない |
| 皿取り | 実ねじの頭が面一になるまで | モデルは90°・頭径6.2の簡略形。実頭形で段階的に調整 |
ねじメーカーの約70%という下穴目安から、2.2mmを試加工の起点にしています。φ2.2・深さ17/12を全ての木材の正解とせず、同じ材の端材で座り・割れ・空転を確認します。実物に合わなければ加工条件を見直してから本体へ進みます。
この説明の根拠:[1]
深さはドリルの尖った先端を含めて管理します。図面上の円筒穴と実際のドリル先端は同じ形ではありません。刃の先端長を含む到達深さを端材で測り、反対面を残せる停止位置を設定します。皿を深く掘って頭を沈めると、ねじ先端もその分奥へ進みます。先端長と皿取りの深さを合わせて、反対面までの残り厚さを確認します。
下穴と通孔の取り違え、斜め打ち、過締めは接合面の浮きや割れにつながります。最後は適合する#2手動ドライバーで頭を座らせ、空回りを締め付け完了と判断しないようにします。
この説明の根拠:[1]
先に小組を作ると、工具が届く
下の順序なら、F底面から棚板へ入れる8本を、側板で囲う前に操作できます。順番を逆にしてから「底のすき間へ工具が入らない」と気付くことを避けます。各段階でねじ数と面の接触を確認し、強く締めて寸法の違いを吸収しようとしません。
組み立てる順序と確認
部材を切り出し、向きと番号を記す
BOMの完成寸法で用意します。A/Bは前端・下端・内側、C/Dは前端・裏面、Eは下端・背面、F/Gは木目方向と前後を記入。実厚15mm・20mm角、平面、反りや孔予定位置の節・割れを確認します。寸法が違う材へ同じ孔を写しません。
端材で試してから、組立前の部材の孔と皿を加工する
前掲の孔位置表で通孔と下穴を区別し、同じ材でφ2.2の試し加工を行います。部材を当て木・捨て板で支えクランプ固定し、ドリルを面へ直角に。貫通側はφ3.5、下穴は先端を含む深さを管理します。皿取りは少しずつ、実ねじの頭が面一になるところで止めます。
C/DにFを取り付ける:下から8本
F1/F2をC下面の左右端へ、F3/F4をD下面へ配置。Fの外側面は棚板左右端とそろえ、前端は棚板前端から15mm後ろ。棚板を裏返し安定支持した状態で、各Fの底から2本ずつ、合計8本を手動で終締めします。棚板表面へ先端が出ず、接合面が浮かないことを確認。
棚板の小組をA/Bへ取り付ける:側面8本
平らな作業面と仮支持で左右側板を保持し、棚板下面が下端から30mmと165mmになるよう配置。前端は側板と棚板でそろえます。側板のF向け各4孔、両側計8孔から締結。片側を不安定に立てたまま手で持って締めず、両側を支えて直角・対角線と面の接触を確かめます。
Gを側板へ固定する:側面4本
G1はA内側、G2はB内側。G下端を側板下端から195mm、後面を前端から145mm(側板後端から15mm前)へ合わせます。各側板の高さ215/255、前から135の孔を使い、側面から各2本。Gへ入る側面孔と背面孔は高さが異なります。
Eを入れ、背面から4本で固定する
E下端はC上面の高さ45mm、上端は側板上端300mm。Eの背面を側板後端とそろえます。左右のG後面へ密着することを確かめ、E背面の4孔から各Gへ2本ずつ締結。下辺がCに接し、周囲に無理なすき間や反りがないことを確認します。
空の状態から、接合と置き方を確かめる
安定した平らな台で底ががたつかず、ねじ頭の突出、割れ、ねじ先の突き出し、空転、ささくれ、接合部の目立つすき間がないことを確認。棚を押し込んで歪みを直したつもりにしません。予定の軽い小物を慎重に試し置きし、揺れ・傾き・緩みが出たら中止。
使用前に確認すること
- 乾いた室内の安定した台上で使う小物用の設計例。水回り・屋外・壁掛け・重い物・人が乗る使い方は対象外。
- 板厚や角材の断面、ねじを変更する場合は孔位置とねじの入り・残り厚さから設計を見直す。
- ひび割れ・空転・ねじ先の突き出し・がたつきがあれば使用しない。締め増しで隠さず接合条件を見直す。
- 塗装・木工用接着剤・脚パッド・L字金具はこのラックのBOMに含まれない。
PR · 商品を探す
記事の条件に合わせて比較する
記事の用途と寸法に合わせた検索条件をまとめました。購入前にサイズ・仕様・入数を販売ページで確認してください。
A〜E用の合板15mmを探す
切り出し表の完成寸法を用意するための候補。カットサービスも比較できます。
購入前の確認完成寸法・切りしろ・試加工材・表面状態を確認。
受け木用の20mm角材を探す
F1〜F4とG1・G2の材料。パイン材の20×20mmを設計条件にしています。
購入前の確認実寸、樹種、仕上げを確認。110mm×4本と80mm×2本に切る分と切りしろが必要です。
皿木ねじ3.1×32mmを探す
必要な24本と試加工分を用意するための候補。
購入前の確認頭形、径、長さ、材質、入数を確認。先に同じ材料で下孔と通し孔を試します。
価格・在庫は移動先でご確認ください。検索結果には条件の異なる商品も含まれます。商品紹介の方針
参考資料と確認範囲
構造・寸法・孔配置は当サイトの設計です。外部資料は材料の定義とねじの仕様・加工上の注意に使用しています。
- ダイドーハント|木ねじ(皿頭・丸頭) ↗
81215皿木ねじ3.1×32、頭径6.2、十字#2、約82本入。下穴約70%、皿加工・過締めへの注意 · 確認 2026-10-05
- 農林水産省|木材統計調査の用語 ↗
合板の構成と定義 · 確認 2026-10-05
記事確認日:2026-10-06