DESIGN NOTE · 03
三角配置でつくる、
木製ワークベンチバイス
上の2本で案内し、下の1本で送る。長さ1,800 mm・厚さ50 mmの松の天板に、木製の口金と精密な金属機構を組み合わせます。滑らかな開閉だけでなく、摩耗した部品の交換と組み直した後の調整まで考える設計です。
上のガイド、下のねじ。位置を見比べる
左右のガイド軸は上端から85 mm、中央の送りねじは135 mm。天板を隠し、正面から見ると50 mmの段差が分かります。開口を変えると、軸・ねじ・手回し輪が可動口と一緒に移動します。
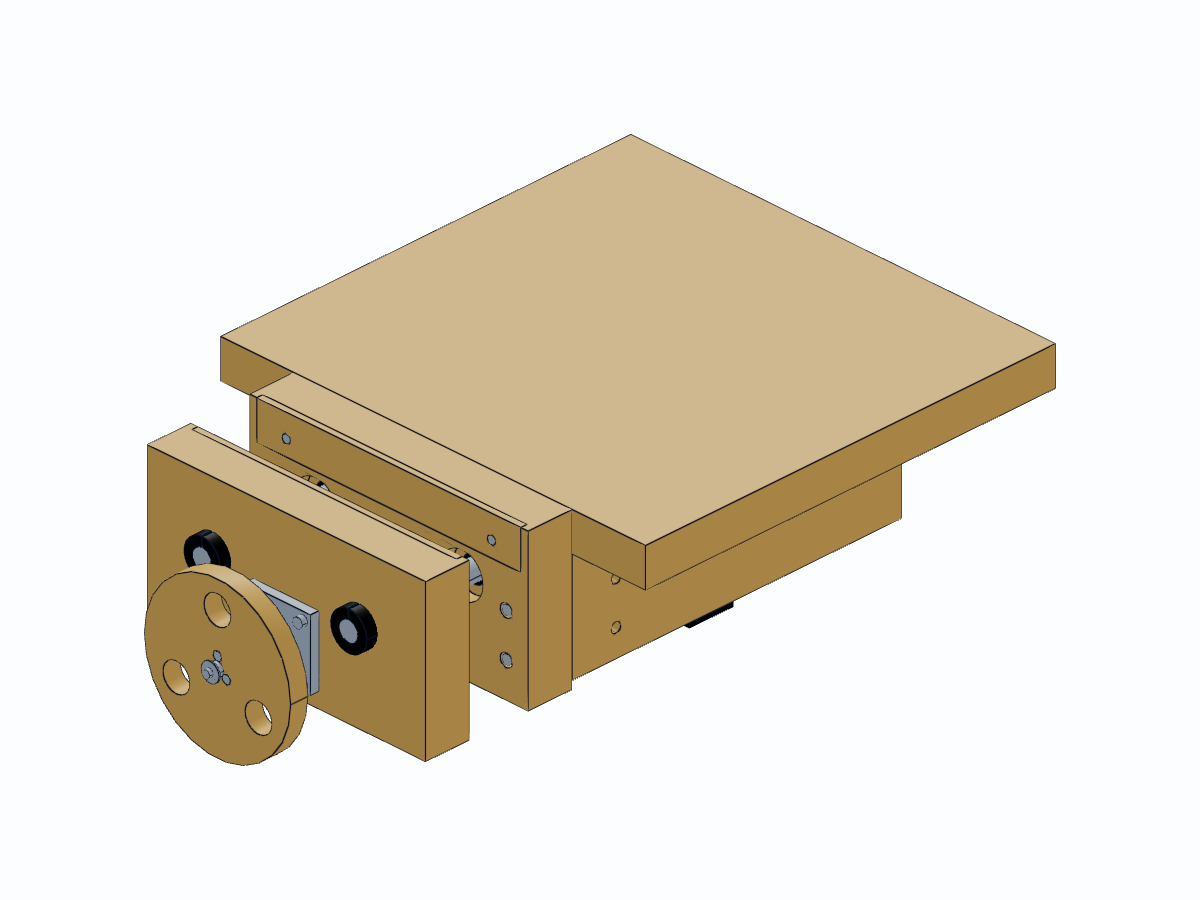
3Dを準備しています…
深く挟める場所と、剛性を支える場所を分ける
中央の空間を広く使う。軸カラー間の空き幅は150 mm、中央の回転ナットを含めた深さは約108 mmです。実際の材料は隙間を残して使います。両ガイドをまたぐ幅広材は上端から60 mmで軸カラーに当たるため、部品を避ける隙間を残して使います。
送りにはTr30×6を使う。市販のNTR30-600と、同じTR30×6右ねじのナットを使い、150 mmを25回転で移動します。送り軸は市販ねじ棒の前端だけを旋削します。前後の軸方向の保持には市販ナットを使い、一体の大きな肩や特注の青銅ナットを不要にしました。
押す力と戻す力を、別々の軸受へ渡す。前からM20×1.5の調整ナット2個、AS2035、51104、厚12の鋼座、反対向きの51104、AS2035、TR30のロックナット2個の順です。後ろ2個は軸と一緒に回り、固定側の送りナット1個とは役割が異なります。
両軸受のハウジング軌道盤は中央の鋼座へ、軸軌道盤はAS2035側へ向けます。鋼座の中央にはGSM-2023-10を入れて、連続したφ20の平滑な軸頸を案内。軸受をねじ山の上で回しません。AS2035は薄いため、ナット端面の平面とメーカーの支持径を確認します。
手回し輪は標準の3穴付きカラーへ。SCS1615CN3のPCD28・3か所のM6へ合板輪を固定し、φ16の平滑軸を割り締めします。専用のキー溝・フランジハブ・長さ違いのスペーサーは使いません。軸とハブに合いマークを付けて回転ずれを点検し、端面M6ボルトと大径座金を補助の抜け止めにします。締付方法はカラーのメーカー指定に従います。
三角形だけでは、偏った締め方に強くならない
φ25へ太くしたガイドと、固定側・後ろ側とも40 mmの軸受で案内します。ただし片側に細い材を挟むと口金をねじる力は残ります。反対側へ同じ厚さのスペーサーを入れる運用を標準にします。自動の平行補正やゼロバックラッシを備えた機構ではありません。
機構の精度を、机の接合で失わない
左右の補強桟は高さ140 mm、幅60 mm。固定口との接合にはM8貫通ボルトと横穴ナットを使います。後ろガイドは6 mmの鋼製底板で左右の桟へつなぎ、内側4本の固定穴を横長穴にして左右位置を合わせます。上下は全面を受ける薄いシムで調整し、ボルトの締め付けで傾きを無理に直しません。
| 確認箇所 | 条件 |
|---|---|
| 下面の空間 | 天板前縁から奥行525 mm・幅380 mm以上を確保。脚、引き出し、幕板と軸の移動を照合する。 |
| 補強桟の後端 | 脚・幕板へ接続する位置と金具/貫通ボルトを実測して決定。下面の木ねじ6本だけを完成した支持構造にしない。 |
| 木ねじの先端 | 設計では座ぐりの座面が桟下面から22 mm、150 mmねじが天板内32 mm。上面まで18 mm残る。実物の座ぐりと頭形状で再計算。 |
| 前方・足元 | 全開時、固定口の面から約320 mm前へ出る。天板の前縁からは約380 mm。輪の下端は天板面から235 mm。 |
天板の長さ1,800 mmと厚さ50 mmは既知ですが、脚・幕板の位置はまだ寸法に含めていません。最終の穴あけ図へ既存の接合位置を書き加えてから固定します。無垢天板の木の動きを拘束し過ぎない取り付けも、木目と既存の天板固定方法に合わせて決めます。
木工と金属加工を、図面でつなぐ
口金・桟・後ろガイドは、市販の厚30 mmブナ板を2層にして厚60 mmへ揃えます。ナット受けは30 mm板1層、手回し輪は24 mm合板です。交換式当て板は上部50 mmに埋め込み、ねじ頭を面より奥へ納めます。木目は口金の幅方向。金属機構の調整を済ませてから当て板の面をそろえます。
| 部材 | 寸法 | 数 | 要点 |
|---|---|---|---|
| A 固定口 | 380 × 200 × 60 | 1 | 30 mm板を2層。前面に軸カラーの受け凹み |
| B 可動口 | 380 × 200 × 60 | 1 | 30 mm板を2層。中央φ56の貫通逃げ |
| 交換式当て板 | 360 × 50 × 8 | 2 | 30 mm板の端材から切り出し、M5で交換 |
| C 補強桟 | 450 × 140 × 60 | 2 | 30 mm板を2層、固定口から机の骨組みへ |
| D 後ろガイド | 260 × 140 × 60 | 1 | 30 mm板を2層、前後に同じ40 mm軸受 |
| E ナット受け | 90 × 90 × 30 | 1 | 二面幅46の六角穴へ市販ナットを捕捉 |
| H 手回し輪 | φ200 × 24 | 1 | 24 mm合板、標準ハブへM6で3か所固定 |
木部はNo.01の30 mmブナ板、輪はNo.02の合板に対応します。軸、軸受、ボルトの長さ別数量まで、下の材料・購入表にまとめています。
切る材料と、そのまま使う部品を分ける
ガイド軸600 mm、カラー、ブッシュ、軸受、ハブは標準寸法のまま。木材と鋼板は切り出し・穴あけを行い、送りねじだけはNTR30-600の端部旋削が必要です。送り軸の加工先を確保してから部品を手配してください。
固定口の前面には、外径50のガイドカラー用にφ56・深17の逃げを設けます。可動口はガイドをφ25.4で通し、カラーを口金の外側に置きます。中央の後ろロックナットもφ56の逃げで回転できます。ブッシュのはめあいと接着層は購入品の指定・実測をもとに仕上げ、3Dの包絡値を加工公差にしません。
PR · 材料・部品
材料表と同じ番号で、部品を揃える
木材・機構部品・締結部品・消耗材をまとめました。数量はバイス1台分です。加工素材は、仕上がり寸法と加工内容を確認してから手配してください。
木材・板材
No. 01 · 必要数 1枚
A〜E・当て板の木材
ブナ集成材 30×300×3000 mm
A/Bは380×200を各2層、Cは450×140を2本×2層、Dは260×140を2層。すべて仕上がり厚60。Eは90×90×30、当て板360×50×8は端材から。
寸法・加工・購入前の確認
無塗装を選択。切りしろ4 mmで木取り図を用意しています。積層後の実厚・平面を確認し、接着層で60 mmを超えた分は仕上げ加工。カットサービスには木取り表を添付します。
No. 02 · 必要数 1枚
H 手回し輪
シナ合板 24×900×900 mm
φ200×24の輪を1枚切り出します。中央穴φ16.4、取り付け穴3か所はPCD28。
寸法・加工・購入前の確認
合板を選び、ランバーコアと混同しないこと。中心の小さな穴間を割らないよう、下敷きをして加工。M6頭を深さ6に沈めます。
No. 03 · 必要数 1枚
ナット押さえ板・後ろガイド底板
SPHC黒皮鉄板 厚6 mm・200×400 mmを選択
90×90×6を2枚、380×60×6を1枚。穴・長穴は加工図に従って追加します。
寸法・加工・購入前の確認
リンク先はサイズ選択式。200×400を選び、最小の200×200を買わないでください。外形切断精度は±2 mm表示のため、必要な直角・穴位置は基準を出して仕上げます。
No. 04 · 必要数 1枚
鋼製スラスト座
SS400平板 12×148×210 mm
90×90×12を1枚切り出し、中央φ23 H7と4×φ9を加工。中央穴には長さ10のGSM-2023-10を1 mmずつ奥へ収めます。
寸法・加工・購入前の確認
平らな部分から切り出す素材です。使用済みの調理板は使わず、油・黒皮を除去。実厚・両面平行を確認し、ブッシュ端と座面が干渉しないよう加工者と仕上げを決めます。
案内・送り機構
No. 05 · 必要数 2本
ガイド軸
オザック S25X600・φ25×600
600 mmのまま使用。固定側・後ろ側の40 mmブッシュを通し、全開時も末端は後ろガイドより95 mm奥に残ります。
寸法・加工・購入前の確認
2本を同じ仕様で用意。切断不要。外径公差・表面状態を確認し、4個のブッシュを仮組みして滑りを検査します。
No. 06 · 必要数 6個
ガイド固定・開口ストッパー
IWATA SCS2515C・内25/外50/幅15
各軸に3個。可動口の前後で2個、後ろ側の開口ストッパーに1個。固定口の受け凹みはφ56・深17。
寸法・加工・購入前の確認
付属M6×25の締付ねじを使用。割り締め側を工具の入る向きに合わせ、全開時に左右ストッパーが同時に当たる位置で固定します。
No. 07 · 必要数 4個
ガイド用すべり軸受
オイレス SPB-253340・25×33×40
固定側2個・後ろ側2個を同じ型番に統一。木部の収容穴はφ33.1の接着層を持つ設計。
寸法・加工・購入前の確認
メーカーの軸・ハウジング条件と実品で適合を確認。木へ強く圧入しません。25.037は3Dの包絡値で加工指示ではなく、内径を削って調整する指定でもありません。
No. 08 · 必要数 1本
送り軸の市販素材
コノエ NTR30-600・TR30×6右ねじ・600 mm
全長582へ仕上げ、前端φ16、M20×1.5調整ねじ、φ20軸頸を旋削。残りのTR30×6は市販ねじを利用します。
寸法・加工・購入前の確認
完成した段付き軸ではありません。端部旋削・M20ねじ切り・端面M6穴が必要。発注前に加工先を確保。左ねじ型番末尾Lや、普通ねじM30を選ばないでください。
No. 09 · 必要数 3個
固定ナット・回転側の後ろ止め
鉄製 BRTR30B46×30・TR30×6右ねじ
1個をEへ捕捉。残り2個は送り軸の後ろ側でダブルナットとして回転し、戻す力を後ろ軸受へ渡します。
寸法・加工・購入前の確認
二面幅46・高さ30を確認。後ろ2個は木の凹みへ押し付けず、軸受・AS2035へ当てる。回転を確認して2個を相互ロックし、合いマークを付けます。鋼同士の送り面は潤滑します。
No. 10 · 必要数 2個
押す・戻す方向のスラスト軸受
NSK 51104・20×35×10
12 mmの鋼座の前後に1個ずつ、互いに反対向きで配置。
寸法・加工・購入前の確認
ハウジング軌道盤を鋼座、軸軌道盤をAS2035側へ向ける。支持径・面取り・軸頸の配合をメーカー図で確認します。
No. 11 · 必要数 2枚
回転側の硬化座金
IKO AS2035・20×35×1
前後の51104の外側へ1枚ずつ。調整ナット/TR30後ろナットとの間で使います。
寸法・加工・購入前の確認
通常の軟らかい平座金で代用しないでください。薄い座金なので、メーカー支持径を満たす平らなナット端面で受け、たわませません。
No. 12 · 必要数 1個
送り軸頸の案内
igus GSM-2023-10・20×23×10
鋼製スラスト座のφ23 H7穴へ圧入し、両面から1 mmずつ奥へ収めます。
寸法・加工・購入前の確認
相手軸はφ20 h6の設計。igusのh公差軸条件とNSK軸受のh6目安を両立させます。3Dの20.08は包絡値。ブッシュは軸受座面へ突出させず、潤滑油を塗らずに使います。
No. 13 · 必要数 2個
前側の遊び調整
鉄製 六角ナット1種 M20×1.5
2個で前側の軸方向の遊びを調整・ロック。二面幅30、高さ16の設計です。
寸法・加工・購入前の確認
M20並目2.5や1.0ではなく1.5を選択。2個入り1組。軸径16の前端から入れ、遊びは本締め後に測り直します。
No. 14 · 必要数 1個
手回し輪の金属ハブ
IWATA SCS1615CN3・内16/外40/幅15
PCD28のM6端面穴3か所へ合板輪を固定。軸との接続は付属M6×20で割り締めします。
寸法・加工・購入前の確認
3ねじ穴付きのCN3型を選び、通常のSCS1615Cと混同しないこと。3Dは締付ねじを省略。締付方法とトルクはメーカー指定、回転ずれは軸との合いマークで点検します。
締結部品
No. 15 · 必要数 4個
AとCの横穴ナット
M8クロスダボ・外径12×長さ18
各桟に2個。横穴中心はY120、Z−100/−155。
寸法・加工・購入前の確認
10個入り1組。ねじ穴の実位置と向きを確認してからφ12.2の穴をあけます。ボルト軸と交差する位置を治具で合わせます。
No. 16 · 必要数 4本
固定口を補強桟へ
M8×120 キャップボルト
固定口の深9座ぐりを通し、Y120のクロスダボへ接続。
寸法・加工・購入前の確認
頭径13・高さ8を確認。全ねじタイプ。商品は1本入りなので4本分を用意します。
No. 17 · 必要数 4本
ナット受け・押さえ板
M8×100 キャップボルト
A、前板6、E30、後板6を貫通固定。
寸法・加工・購入前の確認
2本入りなら2組。平座金とM8ナットは下の別項。半ねじの長さがナット位置を妨げないことを確認。
No. 18 · 必要数 4本
スラスト座を可動口へ
M8×70 キャップボルト
12 mm鋼座と60 mm可動口を接合。裏側座ぐりでナットと座金を沈めます。
寸法・加工・購入前の確認
2本入りなら2組。深12.5の座ぐりと実物の頭・座金・ナットを照合し、ねじ先を口金面へ出さないこと。
No. 19 · 必要数 8本
後ろガイド・桟と底板
M8×140 六角ボルト
後ろガイド4本・桟4本。底板6+木部140を上下から締結。
寸法・加工・購入前の確認
2本入りなら4組。上面深18の座ぐりへ座金とナットを収め、天板へ先端を当てないこと。
No. 20 · 必要数 16個
M8接合用のナット
鉄製 六角ナット1種 M8×1.25
ナット受け4・スラスト座4・後ろガイド底板8。
寸法・加工・購入前の確認
10個入りなら2組。二面幅13・高さ6.5。クロスダボ4個とは別の数量です。
No. 21 · 必要数 30枚
M8用の平座金
丸ワッシャー 8.5×16×1.6
ナット受け4+スラスト座4+底板の上下16+天板用コーチ6。
寸法・加工・購入前の確認
10個入りを3組。外径16が座ぐりに収まる仕様。外径22や厚さ2ではなく、この寸法を選びます。
No. 22 · 必要数 4個
当て板の交換用インサート
ムラコシ 鬼目ナットE M5×13
口金側に2個ずつ。8 mm当て板をM5ねじで着脱。
寸法・加工・購入前の確認
10個入り1組。参考下穴7.7〜8.0は材の硬さで試加工して決定。モデル外径10はねじ山外包絡、φ10の下穴指定ではありません。
No. 23 · 必要数 4本
当て板固定ねじ
M5×16 六角穴付き皿ねじ
各当て板を2本で固定。頭を口金面から沈めます。
寸法・加工・購入前の確認
8本入り1組。皿頭は頭を含む全長16。座ぐりは実物の頭形に合わせ、インサート内で底付きさせないこと。
No. 24 · 必要数 3本
手回し輪をハブへ
M6×25 キャップボルト
24 mm合板の深6座ぐりから、ハブの端面穴へ約7 mmねじ込み。
寸法・加工・購入前の確認
10本入り1組。PCD28を正確に写し、3穴を120°間隔に配置。底付きと割れがないことを確認します。
No. 25 · 必要数 1本
送り軸端の抜け止め
M6×20 キャップボルト
軸端M6穴に大径座金を固定。ハブの割り締めと併用する補助抜け止め。
寸法・加工・購入前の確認
9本入り1組。軸端穴は深30の設計。付属ハブ締付ねじとは別の1本です。
No. 26 · 必要数 1枚
軸端の大径座金
八幡ねじ ステンレス丸ワッシャー M6×25×2
M6端面ボルトの下に配置。
寸法・加工・購入前の確認
2枚入り1組。外径25・厚2を選択。軸端が輪から突出しているため、輪を軸方向に締め付ける用途ではありません。
No. 27 · 必要数 6本
桟を天板下面へ
六角コーチ 8×150
各桟3本、座面Z−168から天板へ32 mm入る設計。
寸法・加工・購入前の確認
2本入りを3組。木部座ぐり深22、平座金1.6、実物の頭高さで先端位置を再確認。横梁後端の机脚・幕板への接合金具は現物寸法で追加します。
消耗材・調整材
No. 28 · 必要数 1枚から2個
ガイドの木粉よけ
WAKI FU-617・厚2×205×300 mm
外径33・内径25.5のリングを2枚切り出し、固定口の凹み奥へ貼ります。
寸法・加工・購入前の確認
滑りを妨げない内径に実物合わせ。ガイド棒に接着剤を付けないこと。気密シール用の部品ではありません。
No. 29 · 必要数 作業量に応じて1個
木部の積層に使う接着剤
コニシ ボンド木工用 CH18・1 kg(#40127)
木製口金などの木材同士を積層する際の候補。機械的な締結と組み合わせて使います。
寸法・加工・購入前の確認
接着面の平面・無塗装を確認し、塗布量、圧締、養生は製品指示に従います。金属ブッシュ用の接着剤ではありません。容量は作業量で選びます。
No. 30 · 必要数 作業量に応じて1個
ブッシュの位置合わせに使う2液接着剤
コニシ クイック30・15 gセット
金属と木材の接着に対応する2液型の候補。ガイド軸受外周の薄い接着層に用います。
寸法・加工・購入前の確認
採用する青銅・木材・表面処理で事前に接着確認。配合、脱脂、作業時間、完全硬化は製品指示に従い、内径へ流し込まないでください。木工用CH18と使い分けます。
No. 31 · 必要数 1個
軸端ねじの緩み止め
ロックタイト243・10 ml
M6軸端ボルトに、製品指示に従って使用。
寸法・加工・購入前の確認
脱脂・塗布量・硬化条件を守る。ガイド・ブッシュや回転する送りねじの潤滑面へ塗らないこと。
No. 32 · 必要数 1個
鋼製送りねじの潤滑
AZ KY781・100 g
鋼製TR30送りねじと鋼製固定ナットの潤滑に使用します。
寸法・加工・購入前の確認
異種グリースを混ぜないこと。51104は軸受メーカーの条件も確認。無給油ブッシュへむやみに塗布しません。
No. 33 · 必要数 必要時に1枚
後ろガイドの高さ調整
IWATA SUS01・厚0.1×幅320×長1000
必要なら260×60に切り、後ろガイド下面を全面で支えます。
寸法・加工・購入前の確認
厚さは測定して決定。3Dの基準姿勢では厚さ0で、調整後は開口ストッパーとボルトの突出も再確認。切断端のバリを除きます。
既存の机へ桟の後端をつなぐ金具は、脚・幕板の実寸に合わせて選びます。上の一覧に、現物寸法が未確定の接合金具は含めていません。
仕様確認:2026年10月21日。価格・在庫・送料・入数は販売ページでご確認ください。 商品紹介の方針
組む順番を、精度を出す順番にする
- 基準を決め、金属機構を先に検査
上端Z0、固定口の面Y0、左右中央X0を共通基準にします。軸・ナット・軸受を揃え、ねじ送り、ナット端面、軸頸の振れと座面を確認。加工指示書の目標値を加工者と合意してから木部の穴径を決めます。
- 固定口と可動口を同じ治具で穴あけ
ガイド中心はX±100/Z−85、送り軸はX0/Z−135。粗穴だけで終わらせず、基準治具とリーマなどで仕上げます。軸受は木へ無理に圧入せず、外径との薄い接着層を使って位置を出し、硬化後に内径と通りを再検査します。
- ねじを付けずに、ガイドだけで全行程を合わせる
後ろガイドの底板を仮締め。長穴で左右、全面シムで高さを調整し、0・75・150 mmのどこでも手で滑る位置を探します。4本の軸受を無理に締め合わせると過拘束になります。桟・底板を本締めした後にも滑りを再確認します。
- 送り軸と反対向きの軸受を組む
まず後ろTR30ナット2個を軸へねじ込み、前面を加工軸頸の後端へ合わせて相互ロック。続けて軸の前端から後ろAS2035、後ろ51104、ブッシュ入りスラスト座、前51104、前AS2035、M20×1.5調整ナット2個を順に入れます。鋼製座を可動口へ取り付け、送り軸を固定ナットに通します。ナット受けは軸が横へ押されない位置へ合わせて固定します。
- 軸方向の遊びを測ってから、手回し輪を付ける
調整ナットで軸方向の遊びを目標0.05〜0.15 mmに合わせ、ダイヤルゲージで確認します。2個のナット同士をロックした後も測り直し、軽く回ることを確認。軸受を強く予圧して木部や座を変形させません。3穴付きカラーへ手回し輪を付け、平滑なφ16軸へ割り締め固定。端面の大径座金とM6ボルトを付けます。端面ボルトを締めた後に、軸方向の遊びと回転を再確認します。
- 止め位置と接触面を仕上げる
150 mmで後方カラーの前面をガイド後面へ合わせて固定。この位置でも後ろ軸受40 mm全長に軸が通ります。左右のカラーが同時に当たるよう調整。交換式当て板の平面を仕上げ、中央と両端で軽い締め付けの接触を確認します。
3Dと図は部品の関係と設計寸法を示します。使用条件は利用規約をご確認ください。
数値を記録して、仕上がりを判断する
| 項目 | 確認方法・目標 |
|---|---|
| 滑りと平行 | ねじなしで全行程を手動移動。軽い中央締めで左右上端の隙間差0.2 mm以内を目安に調整。 |
| 軸方向の遊び | ねじ軸とスラスト座の相対変位0.05〜0.15 mmを測る。ねじと送りナットのバックラッシとは別に記録。 |
| 送りの再現 | 同じ方向へ10回転で60 mm。反転直後の空走を別に測り、軸受調整でねじ側の遊びを消そうとしない。 |
| 偏った保持 | 片側の材料と反対側の同厚スペーサーで試し、口金の傾き、桟の動き、接合部の緩みを観察。 |
最初は端材を軽く締め、各接合部を確認してから用途を広げます。延長棒や打撃で増し締めしません。木粉はブラシで除去し、軸受と送りねじは採用品の指定に合う潤滑を薄く施します。ワイパー、当て板、カラーの締結、調整ナットの合いマークを定期的に確認し、摩耗を交換で直せる状態に保ちます。
撮影は三角配置の正面、軸受の向き、3穴付きカラーと手回し輪、ねじなしで滑る状態、ゲージの測定、取り付け後の開閉を残すと、完成後の調整にも役立ちます。
部品仕様の確認先
NSK:51104の寸法・支持径、MÄDLER:梯形ねじの仕様・用途。軸受単体の荷重定格は、木製バイス全体の許容締付力ではありません。