DESIGN NOTE · 04
削るたびに、直角を整える。
調整できる木口削り台
鋸で切った端を、鉋で少しずつ仕上げる。右側の低い面で鉋を滑らせ、上段の材料をフェンスへ当てます。角度を微調整できるフェンスと交換式の当て板を組み合わせ、使い込んでからも基準を作り直せる構造にしました。
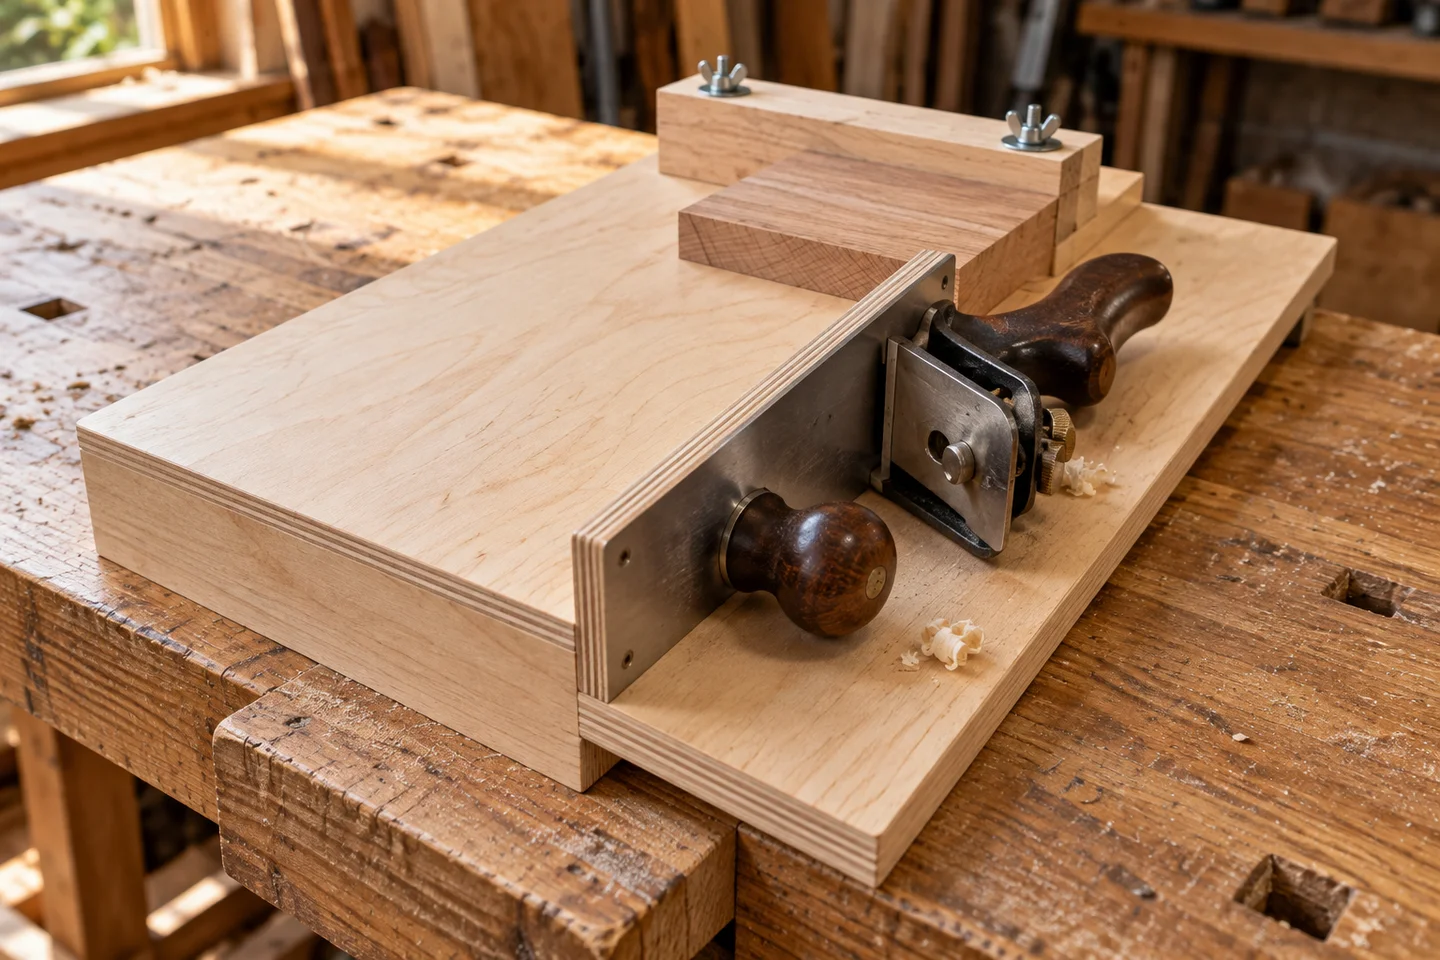
低い面は鉋に、高い面は材料に
全体を回した後、「部品を離して見る」で上下の板と下面の止め木を確認します。手前の止め木Fを作業台の前縁へ掛け、鉋は右側の滑走面に寝かせて奥へ押します。フェンスの前面にある細い板Dが、削り終わりの木口を支えます。
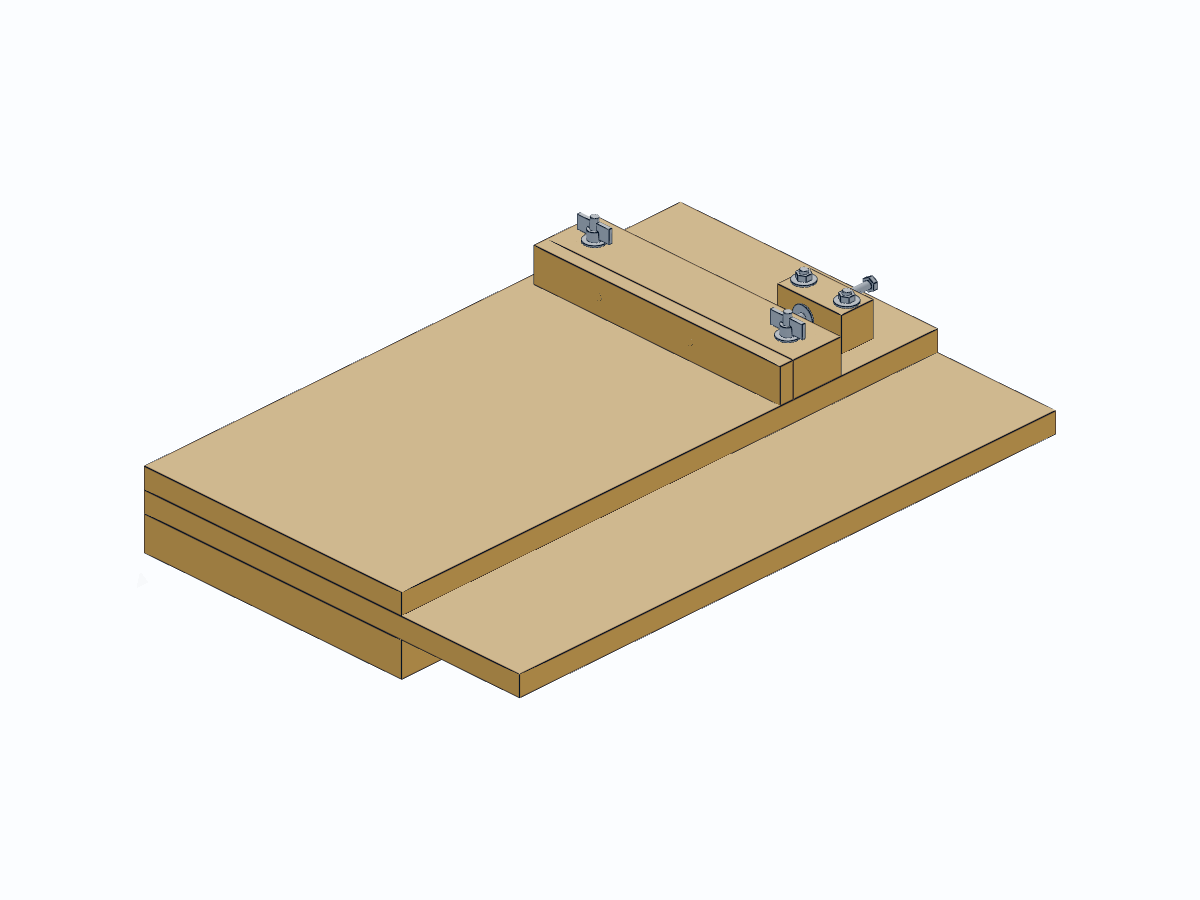
3Dを準備しています…
固定する場所と、角度を合わせる場所を分ける
フェンスCの左は丸穴、右は前後に長い穴。2本のM6ボルトと蝶ナットで上から押さえます。右側に設けたEのM6ねじは、後ろからフェンスを軽く押して角度を合わせるためのものです。加工中の固定は、2か所の蝶ナットで行います。
微調整ねじのピッチは1 mm。回転基準から150 mm離れているため、1/4回転の送り0.25 mmは幾何学上約0.095°に相当します。これは調整量を考える目安です。穴の遊び、木の変形、ねじ端の当たりで結果が変わるので、回転数だけで直角を決めません。
板を切る前に、使う鉋を横に置く
本案は右側の滑走面を使い、手前から奥へ押す構成です。側面を下にして安定して滑らせられる手鉋が対象です。日式の引き鉋を同じ向きで使うと力の向きと止め木の働きが変わるため、そのまま置き換えません。
| 確認する場所 | 合わせ方 |
|---|---|
| 側面と突起 | 側面を下にしてがたつかず、110 mm幅の面で安定して移動できること。取っ手や調整レバーが板・蝶ナットへ当たらないか、刃を引っ込めて全行程を確認。 |
| 刃の高さ | 滑走面から18 mmの高さが材料の下面。材料厚20 mmなら刃の有効範囲が18〜38 mm、厚30 mmなら18〜48 mmを覆う必要があります。厚さはこの実測条件で決めます。 |
| 刃より下の案内 | 刃の下端が滑走面より上にあり、B側面に削られない下側の帯が残ること。段差18 mmへ刃が届かない場合は、その鉋に合わせて載せ台の高さから再設計します。 |
最初の薄削りでB側面の上部とDの右端を鉋に合わせます。削られずに残るBの下側が案内です。Dは最初に長さ231 mmで粗取りし、据えた鉋に合わせて右端を仕上げます。フェンスの再調整で端の隙間が増えたら、当て板を交換して支えを戻します。
材料は上面とフェンスの両方へ押し当てられる長さを確保し、指を鉋の通り道へ出しません。細片を指先だけで保持する用途には使わず、薄い端材で動きと接触を確かめます。滑走面の木粉はその都度取り除きます。
6つの木部を、3種類の板から切り出す
AとBは厚18 mmの同じ合板。幅600×長さ900 mmの1枚へ、幅350と240を並べれば、3 mmの切りしろを含め593 mmで収まります。平面を確認してから切り、載せ台は下面からねじ留めします。接着しないため、摩耗したBだけを外して交換できます。
| 部材 | 寸法 | 数量・加工 |
|---|---|---|
| A 底板 | 350 × 500 × 18 | 1枚。下面に縦ボルト用座ぐり4か所 |
| B 載せ台 | 240 × 500 × 18 | 1枚。右側面を鉋の案内にする |
| C フェンス | 230 × 45 × 30 | 1本。丸穴1、幅7×全長14の長穴1 |
| D 交換式当て板 | 230 × 12 × 30 | 1枚。12 mm板から切り、厚みを前後へ向ける |
| E 微調整台 | 60 × 30 × 30 | 1個。縦M6固定2か所、横M6調整1か所 |
| F 前縁の止め木 | 240 × 45 × 30 | 1本。A下面の手前側に取り付ける |
C・E・Fは30×300×500 mmのブナ集成材1枚から取れます。CとFの木目は長手方向へ。販売店の切断寸法だけでフェンスの直線と直角を決めず、底面と前面を仕上げてからDを取り付けます。
用意する工具
適合を確認した押し鉋、精度を確かめたスコヤ、切断用の鋸、ドリルと深さストッパー、φ6.5の通し穴用ドリル、φ20の座ぐり用ビット、長穴を仕上げるやすりまたはルーター、皿取り工具、プラスNo.2ドライバー、10 mmのスパナ・ソケット、仮固定用クランプ、爪付きナットの据付け用ハンマーを使います。下穴用ドリルは加工指示書の目安を端材で試して選びます。
加工に入る前に、道具と部品を知る
- 鉋(かんな)とは — 刃の切れ味、出し量、支える面を分けて調整する
- スコヤとは — 台を基準面へ密着させてから竿を当てる
- 手のこぎりとは — 木目と刃の用途を合わせ、切りしろを捨てる側へ置く
- 下穴・通し穴・座ぐりの違い — 径だけでなく底の形と深さを決める
- 木工やすりとは — 工具が入る太さと削る面を確認し、線を残しながら少量ずつ調整します
- スパナ・ソケットとは — 適合する二面幅を選び、奥まで掛ける
- 金づち・げんのうとは — 頭と柄の固定を点検し、必要な位置を小さく打つ
- ボルト・ナット・座金の組み合わせ — 呼び径・ピッチ・長さ・ねじ部の長さを揃え、座金の内径/外径/厚さを別々に確認します
- 爪付きナットとは — M6は内側のねじ呼び
- 合板・集成材・木ねじの基礎
- クランプ・メジャー・ドライバーの使い方
組み立ててから、鉋を基準に直角を出す
- AとBを合わせて孔を移す
左側面と手前側を基準に仮固定。孔位置CSVの4か所をφ6.5で貫通し、A下面にφ20・深6.6の座ぐりを入れます。段付きドリルの中心先端が残る厚みに与える影響も確認します。
- 止め木Fを先に、載せ台Bを後から
A上面から3.8×45を3本でFへ固定。その頭がA上面より低いことを確認してからBを載せ、A下面から3.8×32を6本。頭が下面へ出ず、Aが作業台上でがたつかないことを調べます。
- CとD、微調整台Eを組む
C左はφ6.5、右は幅7×全長14の長穴。DをX70・155、Z51の2か所で固定します。Eの爪付きナットは前面から取り付け、胴径と爪の形を測って端材で下穴を合わせます。爪と縦ボルトが干渉しない向きに取り付けます。
- 底面からボルトを通す
各縦ボルトは頭側・上側とも平座金を入れます。CはM6×80と蝶ナット、EはM6×70と六角ナット。微調整には別のM6×80を使い、Eの後方にロックナットを付けます。Eを締める前に、調整軸がCの背面へ正しく当たる位置を確認します。
- 鉋の底面とDへスコヤを当てる
刃を引っ込め、鉋を滑走面に安定させます。2個の蝶ナットを少し緩め、微調整ねじでフェンスを合わせます。ねじ端を軽く当てたまま蝶ナットを順に締め、角度が動いていないか再検査。調整ねじの回転を保持しながらロックナットを締めます。
- 薄く削って、2方向を別々に調べる
よく研いだ刃を薄削りに調整し、D端を合わせてから端材の木口を削ります。材料の長辺に対する直角はフェンス、厚さ方向の直角は鉋の側面・刃の左右調整・材料の平面を確認。傾きの原因を一つずつ切り分けます。
Fの奥側の面を作業台前縁へ当て、押す力を受けます。上へ持ち上がる場合は、手元のクランプを鉋・材料の経路から離して併用します。既存の木製ワークベンチバイスで止め木を保持する場合も、底板が水平に支持されていることを確認します。
PR · 材料・部品
材料表と同じ番号で、部品を揃える
木材・調整金具・木ねじをまとめました。数量は木口削り台1台分です。加工素材は、仕上がり寸法と加工内容を確認してから手配してください。
板材
No. 01 · 必要数 1枚
A 底板・B 載せ台
シナ合板 18×600×900 mm
350×500と240×500を切り出す。幅方向に並べ、3 mmの切りしろを含め593 mm。
寸法・加工・購入前の確認
平らな面を選び、実際の板厚を測る。貼り合わせず、下面からねじで交換できる構造。
No. 02 · 必要数 1枚
C フェンス・E 調整台・F 止め木
ブナ集成材 30×300×500 mm
230×45、60×30、240×45を厚30のまま切り出す。
寸法・加工・購入前の確認
仕上がり寸法。販売店のカット精度±1 mmを直角精度と見なさず、基準面を仕上げる。
No. 03 · 必要数 1枚
D 交換式当て板
シナ合板 12×300×450 mm
230×30を切り出す。最初は長さ231で作り、鉋に合わせて端を落とす。
寸法・加工・購入前の確認
厚12が前後方向、幅30が高さ。交換用の予備を同じ板から取れる。
調整・締結
No. 04 · 必要数 3本
フェンスの固定・微調整ねじ
M6×80 全ねじ 六角ボルト・三価ホワイト
フェンスの縦固定2本、後ろから押す微調整1本。5本入りを1袋。
寸法・加工・購入前の確認
M6並目ピッチ1 mm。全ねじを選び、端面のばりを取り、木に食い込ませず軽く当てる。
No. 05 · 必要数 2本
調整台の固定
M6×70 全ねじ 六角ボルト・三価ホワイト
EをA/Bへ貫通固定。8本入りを1袋。
寸法・加工・購入前の確認
下面の頭と座金を座ぐりへ収める。厚み変更時は長さを再計算。
No. 06 · 必要数 2個
フェンスの手締めロック
TRUSCO B41-0006・M6×1.0 蝶ナット
フェンスの2か所を座金越しに締める。8個入りを1袋。
寸法・加工・購入前の確認
羽根の形は製品で異なる。回す指と部材の間隔を実物で確認。
No. 07 · 必要数 8枚
木部を受ける平座金
6.5×18×1.6 丸ワッシャー・三価ホワイト
縦ボルト4本の頭側・ナット側へ各1枚。10枚入りを1袋。
寸法・加工・購入前の確認
外径18、厚1.6を確認。下面座ぐり径20は座金と工具の逃げを含む。
No. 08 · 必要数 1個
微調整ねじの雌ねじ
DAIDOHANT 10184707・M6 爪付きナット
Eの前面へ取り付ける。幅19×高さ9、ピッチ1。6個入りを1袋。
寸法・加工・購入前の確認
胴径と爪位置を現物測定して下穴を決定。モデル胴径8は包絡値。厚30の端材で試してから本体へ。
No. 09 · 必要数 3個
調整台固定・微調整ロック
TRUSCO Y809-0006・M6×1 六角ナット
調整台2個+微調整ねじのロック1個。20個入りを1袋。
寸法・加工・購入前の確認
二面幅10・高さ5。調整ねじを保持したままロックし、フェンスを再検査。
木ねじ
No. 10 · 必要数 6本
載せ台の固定
TRUSCO B60-3832・皿木ねじ3.8×32
A下面からBへ。50本入りを1袋。
寸法・加工・購入前の確認
頭径7.6。皿頭を下面から0.2 mm沈める設計でBへの入り14.2 mm、上面残り3.8 mm。
No. 11 · 必要数 3本
作業台前縁の止め木
TRUSCO B60-3845・皿木ねじ3.8×45
A上面からFへ。40本入りを1袋。
寸法・加工・購入前の確認
Bを付ける前に施工。0.2 mm沈めてFへの入り27.2 mm、下端残り2.8 mm。
No. 12 · 必要数 2本
交換式当て板の固定
TRUSCO 皿木ねじ3.1×25・10本入
Dの前面からCへ。10本入りを1袋。
寸法・加工・購入前の確認
0.2 mm沈めてCへの入り13.2 mm。刃側から85 mm以上離した位置に配置。
仕様確認:2026年10月25日。価格・在庫・送料・入数は販売ページでご確認ください。 商品紹介の方針
精度を記録し、交換後に戻せるようにする
最初に使う鉋、刃の下端・上端の高さ、材料厚、基準にしたスコヤを記録します。同じ端材で削った結果を残しておくと、D交換後や季節をまたいだ調整で比較できます。フェンスの合いマークは位置の目安に使い、締め直した後は直角を取り直します。
撮影では、鉋と材料を置いた断面、下面へ埋めた金具、調整ねじを少し回したときの隙間、ロック後の試し削り、Dを交換する手順を残すと構造が伝わります。模型の使用条件は利用規約をご確認ください。
部品・使い方の確認先
木口削り台の一般的な使い方と交換式当て板の役割はVeritasの製品説明・取扱説明書、採用したM6爪付きナットの寸法はダイドーハントの商品情報を確認しています。本ページの木部寸法と調整機構は当サイトの設計です。