FIRST WOODWORK · 05
鍵と文具に、定位置を。
5枚の板でつくる卓上トレー
まっすぐ切る、下穴をあける、ねじを締める。最初の木工で覚えたい作業を、小さなトレーにまとめました。底板に4枚の側板を載せ、10本の木ねじを下面から留めます。複雑な継ぎ手や接着剤を使わず、板の向きと穴の役割を一つずつ確かめられる設計です。
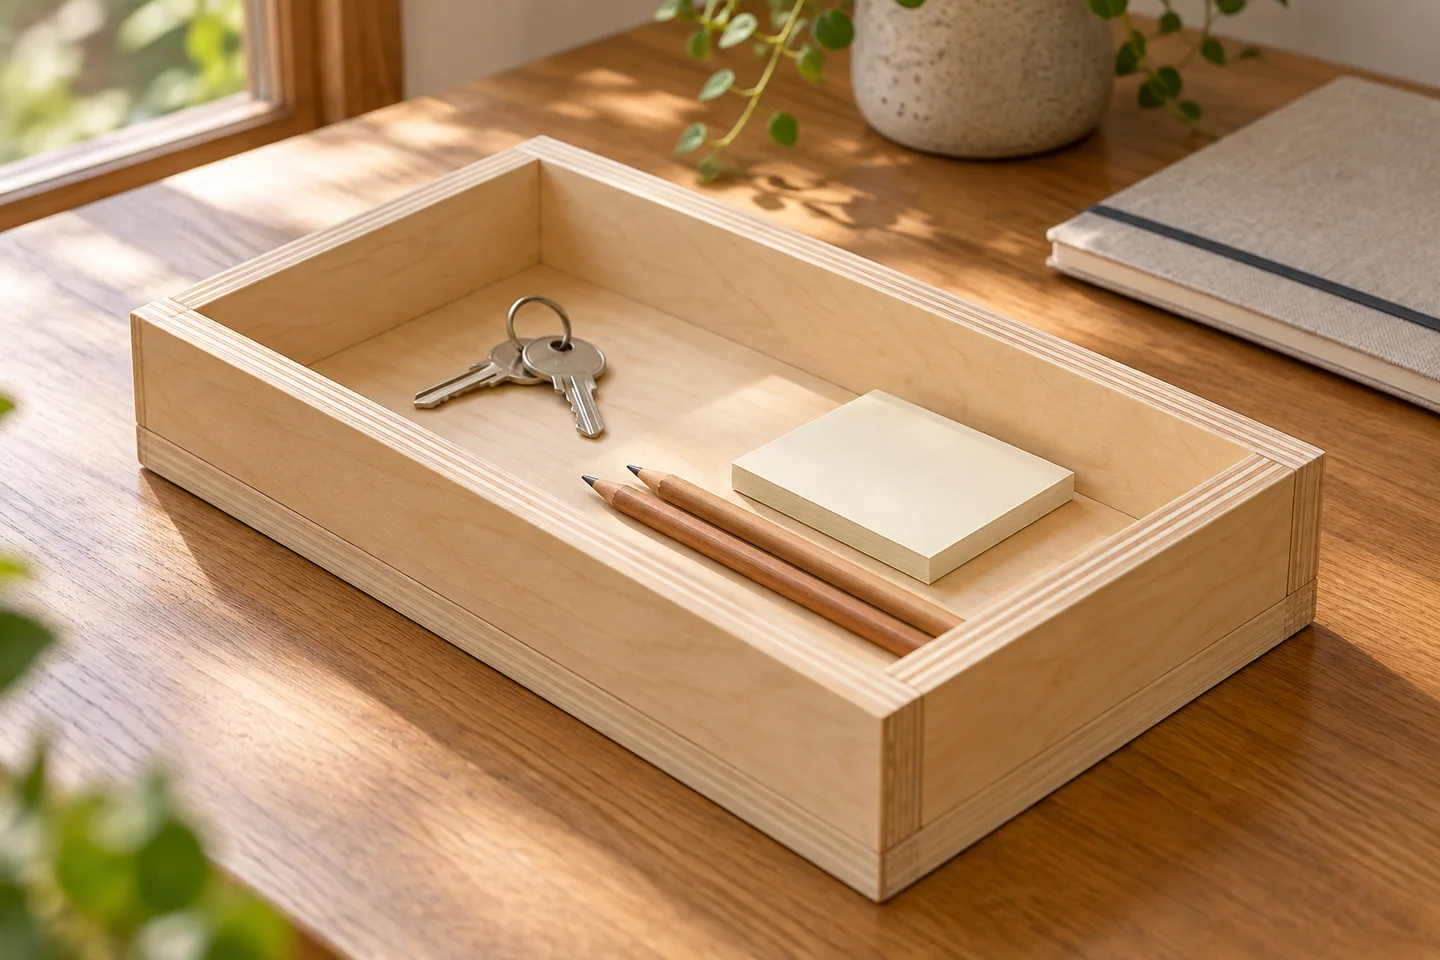
底板に載せる。下面から留める。
長い板B/Cが前後、短い板D/Eがその間に入ります。4枚とも底板Aの上に載るため、底板の側面へ細いねじを打つ構造ではありません。「底面を見る」で10本の位置、「組立手順を見る」で板とねじを留める順序を確認できます。
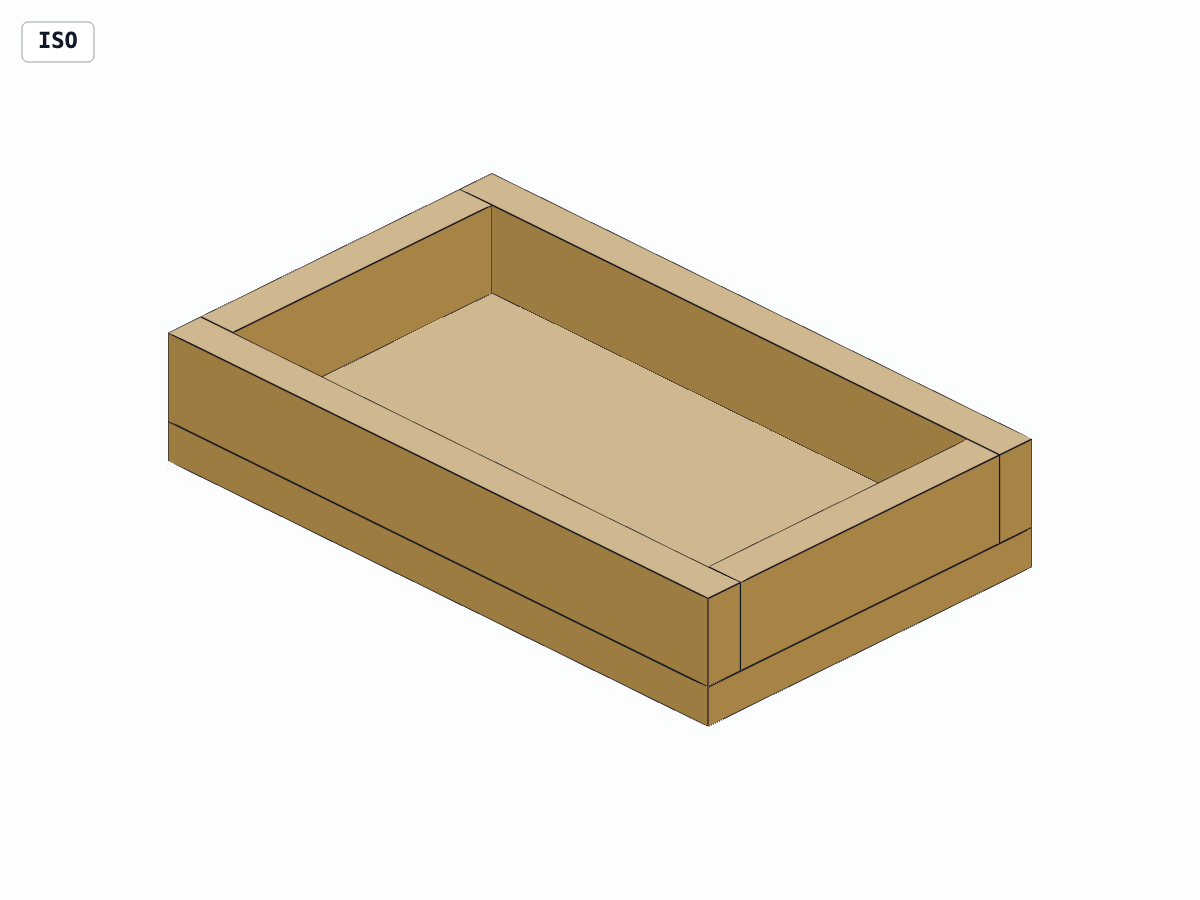
3Dを準備しています…
置きたい物から、内寸を確かめる
内部は264×144 mm、深さ40 mm。紙にこの四角を描き、鍵・鉛筆・メモを並べてみます。長い工具や大きな眼鏡ケースなど、入らない物を無理に載せる前提にはしません。机の上で小物の置き場所をまとめる用途です。
持ち運ぶときは中身を出し、両手で底板を支えます。側板を持ち手として引き上げず、配膳用・食品を直接載せる用途や、濡れた物の収納には使いません。
同じ板から、5枚を切り出す
厚18×450×450 mmのシナ合板1枚を使います。反り、端面の空洞、層の剥がれがない部分を選び、最初に実際の板厚を測ります。既に同等の端材がある場合は、新しい板を丸ごと買う必要はありません。
| 記号 | 部材 | 寸法 | 枚数 |
|---|---|---|---|
| A | 底板 | 300×180×18 | 1 |
| B/C | 前後の長辺 | 300×40×18 | 各1 |
| D/E | 左右の端板 | 144×40×18 | 各1 |
図は切りしろ3 mmを含む配置例です。線の残す側と捨てる側を決め、刃を仕上がり線の外へ置きます。狭い帯を手で押さえて切らず、当て木とクランプで固定します。販売店のカットを使う場合も、幅40 mmの対応可否と精度を確認してください。
通し穴は底板、下穴は側板
Aにはφ4.2 mmの通し穴をあけ、木ねじの軸が抵抗なく通るようにします。側板には、ねじを効かせる小さい下穴をあけます。同じ太さで両方を貫通させると、側板を締め付けられなくなります。
| 相手 | X | Y | 本数 |
|---|---|---|---|
| B | 40・150・260 | 9 | 3 |
| C | 40・150・260 | 171 | 3 |
| D | 9 | 55・125 | 2 |
| E | 291 | 55・125 | 2 |
側板下穴はφ2.5〜2.8 mmを端材で比較するところから始め、深さはドリル先端を含め16 mmに制限します。合板の層が割れず、手締めでねじが効く径を選びます。下穴は板厚中央へ垂直に。販売品の実寸と材の状態を確認して決める加工目安です。
皿頭はAの下面と同じ高さ、または最大0.2 mmだけ内側に収めます。32+0.2−18=14.2 mmが側板に入る長さで、上端までは25.8 mm残ります。強く締め込んで頭を沈めるのではなく、皿取り工具で少しずつ合わせます。
最初に揃える道具
メジャーまたは直尺、鉛筆、スコヤ、合板用の鋸、ドリル、φ4.2 mmと下穴用φ2.5〜2.8 mmのビット、深さストッパー、皿取り工具、プラスNo.2ドライバー、当て木付きクランプ、#120/#240の紙ヤスリを使います。クランプは実際の固定方向に届く開口と懐深さを確認し、打ち台・捨て板・研磨の当て木は平らな端材を使えます。
穴あけ・切断は保護メガネ、研磨は防じんマスクも使用し、木粉を取り除きます。回転工具へ手袋・袖を近づけず、狭い側板は手持ちで穴をあけません。最後の締め付けは手回しにすると、頭の沈みや空回りに気づきやすくなります。
一度に完成させず、1枚ずつ確認する
- 板を切り、端を整える
Aと長辺B/Cを切ります。B/Cを並べて長さ・高さを合わせ、D/Eは実際の間隔に合わせます。切り口の荒れを#120、表面と触る角を#240で軽く整え、接合面は丸めません。表面の薄い単板を削り抜かないよう、研磨粉を払いながら確認します。
- Aに孔をあけ、裏面だけを皿取り
上面に基準角と10点を記します。捨て板へ固定してφ4.2を貫通し、裏面だけを皿取り。実際のねじを差して頭の高さを確認します。基準角の印を側面にも残し、裏返したときの取り違えを防ぎます。
- Bを固定し、下穴の中心を写す
AとBの外側を揃えて直角にクランプします。安定した状態へ裏返し、Aの通し穴から同径のビットを手で当てて中心を印すだけにします。電源を入れた細いビットを大きな穴へ通して探らせません。Bを外し、当て木へ固定して下穴を垂直に深さ16 mmまであけます。
- B、Cを各3本で留める
Bを元の位置へ戻し、直角を保ったまま手回しで3本を軽く締めます。板間の隙間が閉じてから均等に締め、頭が底から出ないことを確認。Cも同じ順序で固定します。クランプした部材を裏返すときは落ちないよう両方を支えます。
- D、Eを各2本で留める
端板を入れ、きつい場合は叩き込まず外して切り口を調整します。中心を写す→外して下穴→戻して固定、の順で各2本。端板を締める力で長辺を押し広げないよう確認します。
- 底面・角・緩みを確認する
平らな台へ置き、がたつきと突出した頭を調べます。触れる角は#240で軽く面を取り、上端の高さも確認。ねじの空回り、裂けや層の剥がれがあれば使用を止め、該当部材を作り直します。
- 小物を置いて使う
木粉を払って乾いた布で清掃し、乾いた小物を置きます。本案は塗装なし。汚れたら濡らして洗わず、汚れを落とせる範囲で軽く拭きます。使い始めた後も、底面のねじと接合部の緩みを時々確かめます。
PR · 材料・部品
材料表と同じ番号で、部品を揃える
トレー1個分の板材・木ねじと、手研磨に使う紙ヤスリです。道具と保護具は工具一覧を確認してください。
材料
No. 01 · 必要数 1枚
A〜E:5枚の板
シナ合板 18×450×450 mm
底板300×180、長辺300×40を2枚、端板144×40を2枚。切りしろ3mmを見込んで1枚に収まります。
寸法・加工・購入前の確認
空洞のない合板を選び、板厚と反りを確認。ランバーコアやMDFへそのまま置き換えません。
No. 02 · 必要数 10本(1袋購入)
底面から側板を固定
TRUSCO B60-3832 皿木ねじ3.8×32・50本入
長辺に各3本、端板に各2本。必要10本に対して50本入りを1袋。
寸法・加工・購入前の確認
皿頭は底面から0〜0.2mmだけ沈める。側板への入り14〜14.2mm。頭の形に合わせて皿取りします。
仕上げ用品
No. 03 · 必要数 1組
切り口と角の手研磨
E-Value 紙ヤスリセット9枚入(#60・#120・#240)
#120と#240を使用。各3枚入り、残りは予備。付属の#60は薄い表面を削り過ぎやすいため本案では使いません。
寸法・加工・購入前の確認
空研ぎ専用、140×110mm。平らな端材を当て木にし、傷の出方を試します。
仕様確認:2026年10月27日。価格・在庫・送料・入数は販売ページでご確認ください。 商品紹介の方針
この作品で覚える3つのこと
板厚を含めて内寸を計算すること。部材を引き寄せる通し穴と、ねじを効かせる下穴を分けること。そして、ねじの長さを「何mm入るか」で判断すること。次に棚や箱を考えるときにも、この確認の順序を使えます。
木口をさらに整える治具は調整できる木口削り台、部材の保持は木製ワークベンチバイスで紹介しています。本作の制作にそれらを新しく作る必要はありません。
仕様・道具の確認先
紙ヤスリの用途・入数・空研ぎ条件は藤原産業の商品情報、鋸の使い方はトップマンの工具資料を参照。寸法・孔位置・下穴の試し条件は当サイトの設計です。モデルの共通利用条件は利用規約をご覧ください。